製作プロセス
6つのステップ。妥協なし。
Vanté のすべてのパーツは、同じ思想と工程で生み出されています。妥協も、例外もありません。動画で製造工程の全貌をご覧いただくか、下記のステップごとの解説をお読みいただければ、すべてのパーツがあなたの愛車へ届くまでに、どれほど丁寧な工程を経ているのかをご理解いただけます。
Vantéパーツはどのように製造されるか
Vantéのカーボンパーツがどのように生産されるのかを、原材料のプリプレグから完成品まで、工程ごとにご紹介します。
製作プロセス
Vanté のすべてのパーツは、同じ思想と工程で生み出されています。妥協も、例外もありません。動画で製造工程の全貌をご覧いただくか、下記のステップごとの解説をお読みいただければ、すべてのパーツがあなたの愛車へ届くまでに、どれほど丁寧な工程を経ているのかをご理解いただけます。
ステップ・バイ・ステップ
ステップ 01
すべての土台となるもの。 私たちは、航空宇宙構造にも採用される同等の仕様である2x2ツイル 3K プリプレグとドライカーボンファイバーを使用しています。一般的なカーボンとは異なり、プリプレグはあらかじめ樹脂が正確な比率で織り目に組み込まれています。そこに勘もばらつきもありません。必要になるその瞬間まで-18°Cで保管し、樹脂の化学特性を意図したまま正確に維持しています。
ステップ 02
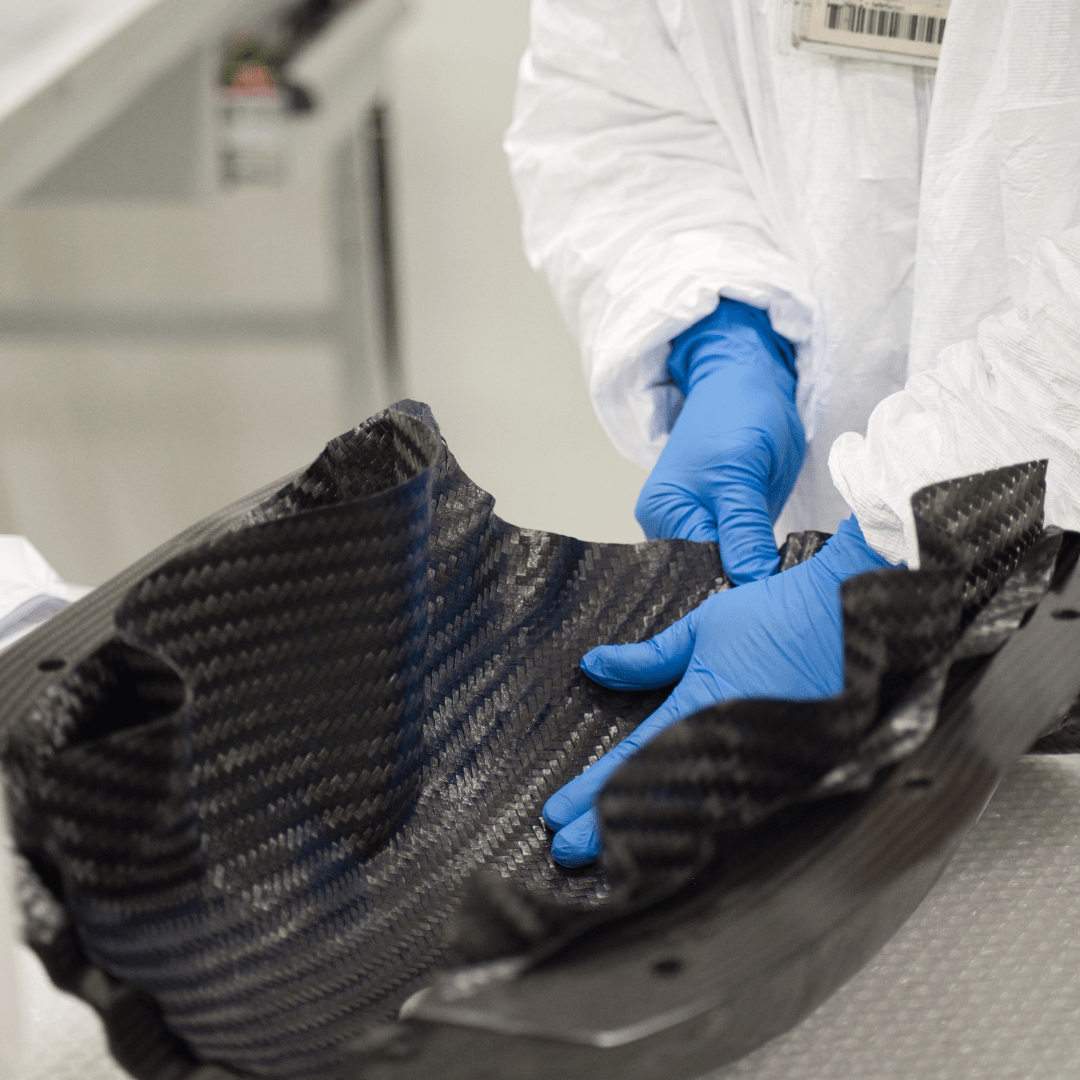
意図を込めて、一層ずつ。 大判のプリプレグカーボンファイバーを、コンポーネントの設計に基づいた精密な型紙に合わせて裁断します。 その後、各ピースを機械加工された金型へ一枚ずつ手作業で配置します。金型は、部品の最終的な形状を正確に決定するための工具です。 一層ずつ、シートごとに、各プライは丁寧にならされ、慎重に位置決めされます。 通常、1つのコンポーネントは3層以上で構成されています。
ステップ 03
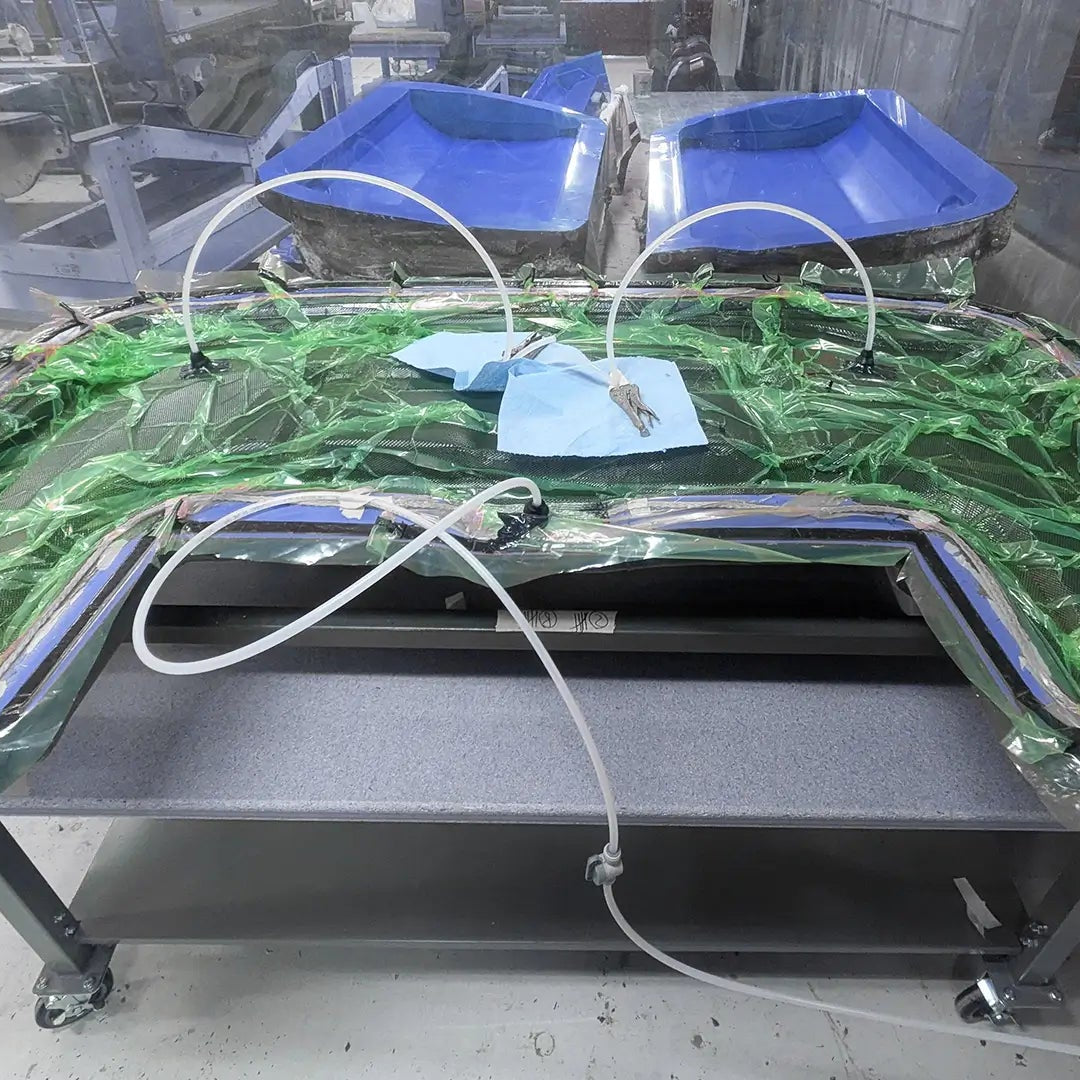
圧力をかけ、完全密封。 レイアップが完了すると、金型全体を真空バッグで覆い、気密性の高い状態で密封します。続いてポンプが内部の空気をすべて吸い出し、各層を金型表面へ強く密着させることで、層間に残る空気溜まりを排除します。カーボンファイバー内に閉じ込められた空気は、目に見えない弱点を生みます。真空工程は、そのリスクを熱を加える前に完全に取り除きます。
ステップ04
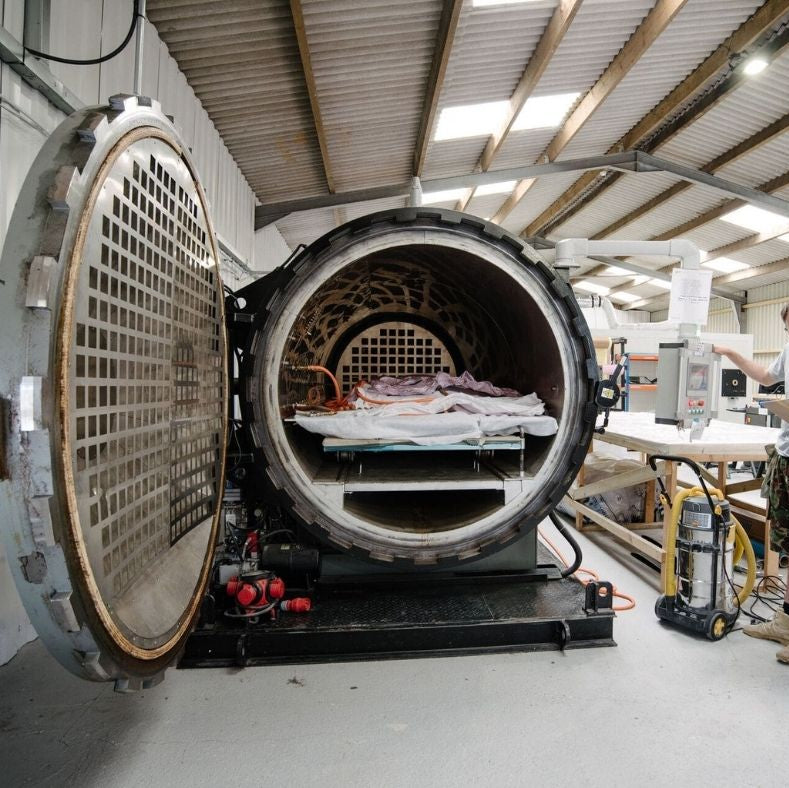
圧力と熱。その両方を、同時に。 バッグ成形された金型はオートクレーブへと入ります。オートクレーブとは、加熱と加圧を同時に行う加圧式の産業用オーブンです。135°C、最大6 barの圧力下で、樹脂はカーボン層の間を流れ、永久的に結合し、ひとつの剛性構造へと硬化します。この熱と圧力の組み合わせこそが、オートクレーブカーボンに、オーブン硬化方式の代替品を上回る優れた強度と密度をもたらします。コストが高くなる理由も、そこにあります。その価値に見合う仕上がりです。
ステップ 05
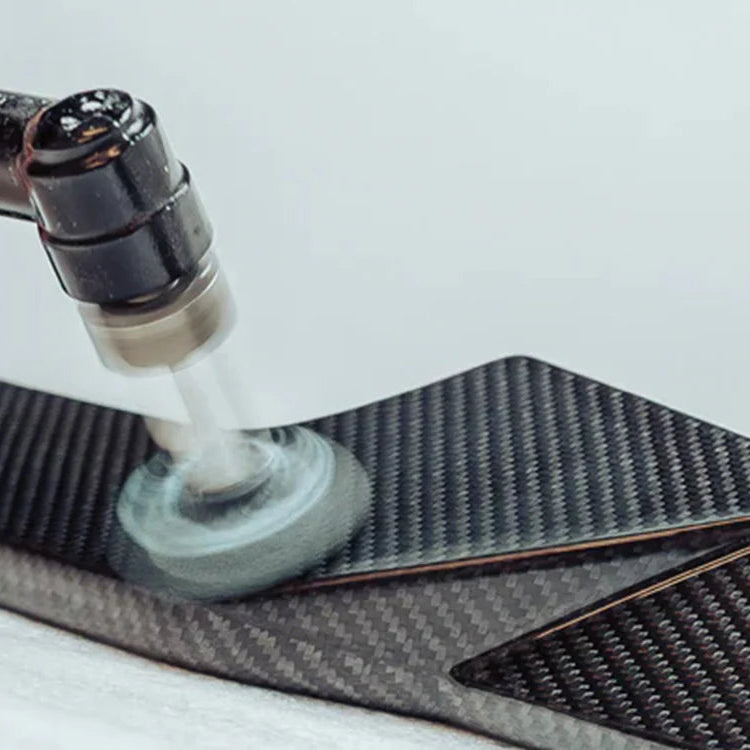
生地のパーツから、仕上げの表面へ。 脱型後、未仕上げのコンポーネントはトリミングされ、エッジを整え、段階的なサンディング工程を経て表面を仕上げます。その後、UV耐性のあるクリアラッカーを複数層、手作業で塗布します。このラッカーは装飾ではありません。下地のレジンを紫外線による劣化から守り、安価なカーボンが数年で黄ばみ、艶を失うのを防ぎます。グロス、サテン、マット。いずれも異なる仕上げ工程です。下地の織り目は見えたまま、守られ、永続します。
ステップ 06
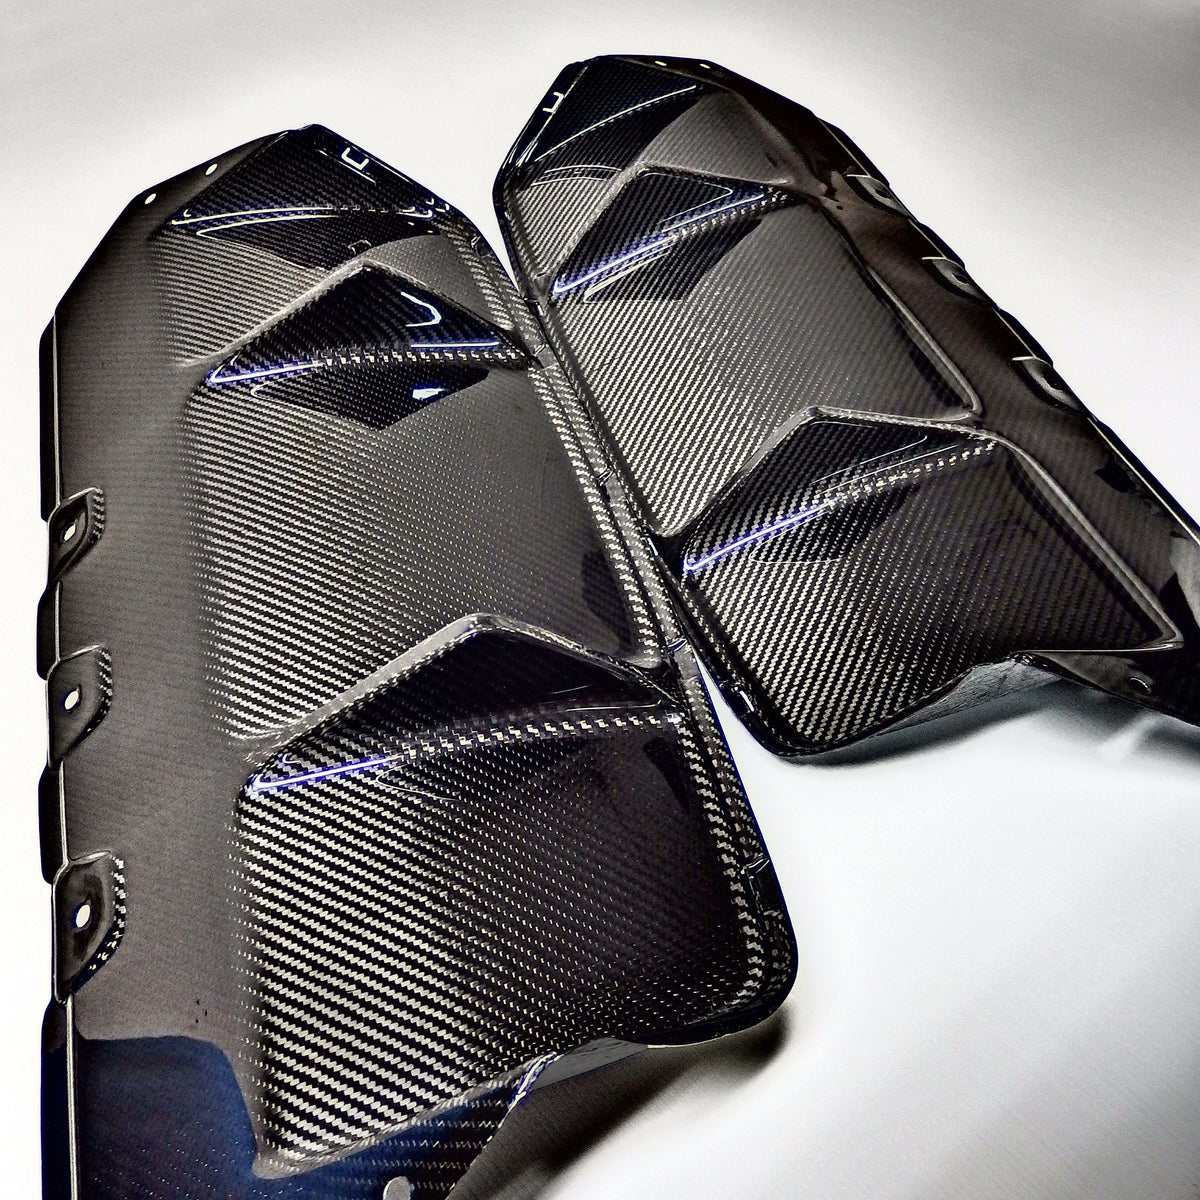
基準に達しなければ、出荷しません。 完成したすべてのパーツは、表面仕上げ、エッジの精度、フィッティング形状、重量に至るまで、仕様に照らして一つひとつ手作業で検査されます。基準を満たしたパーツには Vanté の部品番号が付与されます。満たさなかったパーツを再加工して、そのまま静かに出荷することはありません。最初から作り直します。そこに、他の基準はありません。
仕上げ
すべてのパーツは受注生産・手仕上げ。見える織り目と、光の受け止め方をお選びください。
対象パーツのみ。商品ページで素材と仕上げを選択できます。
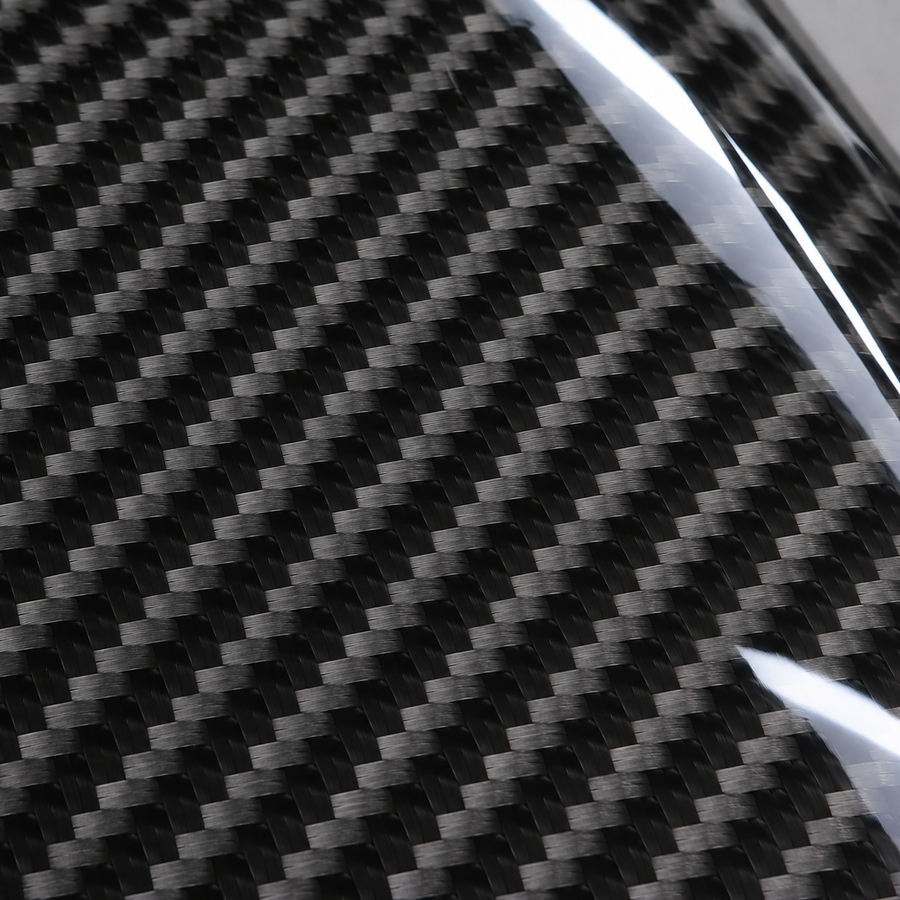
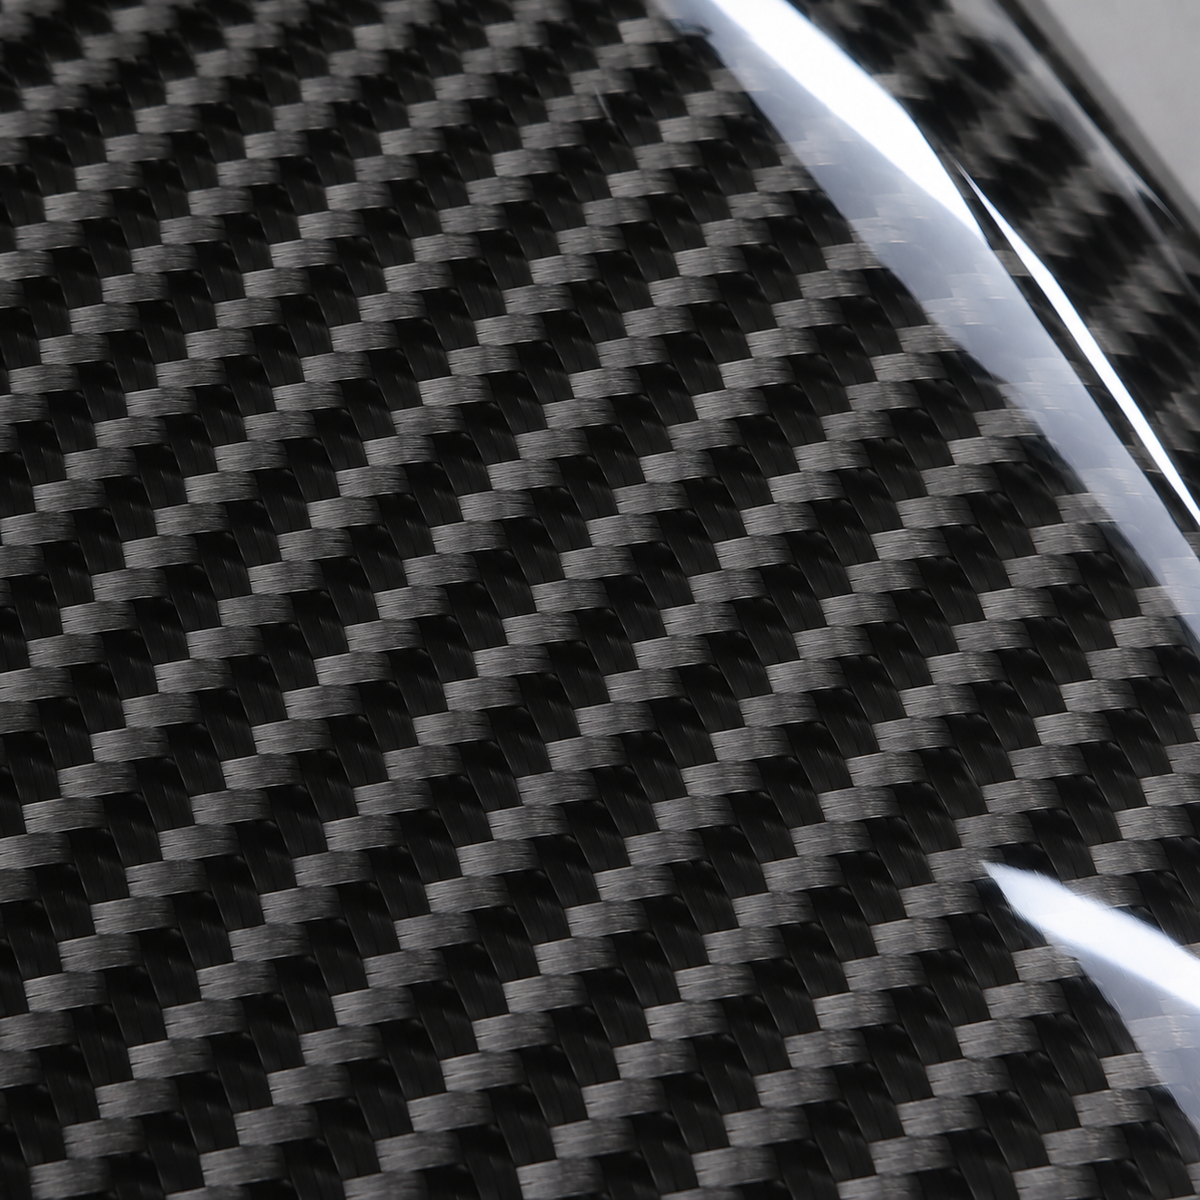
定番の斜め織りカーボンを、深みのある鏡面クリアコートで仕上げました。
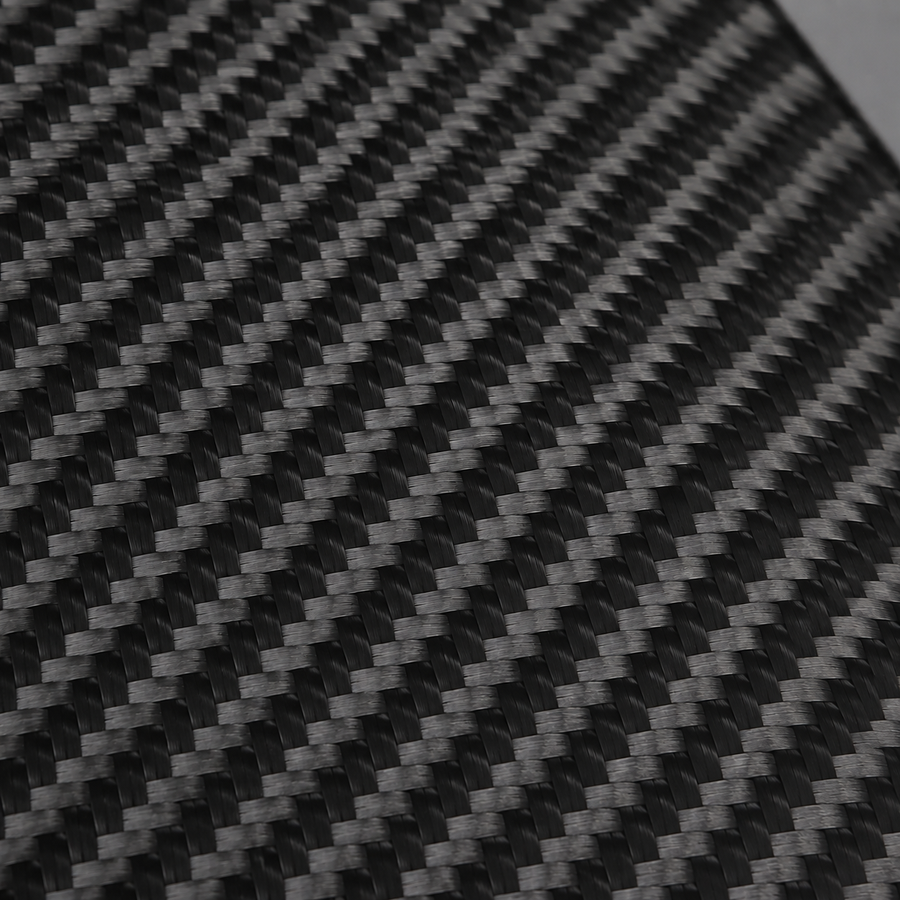
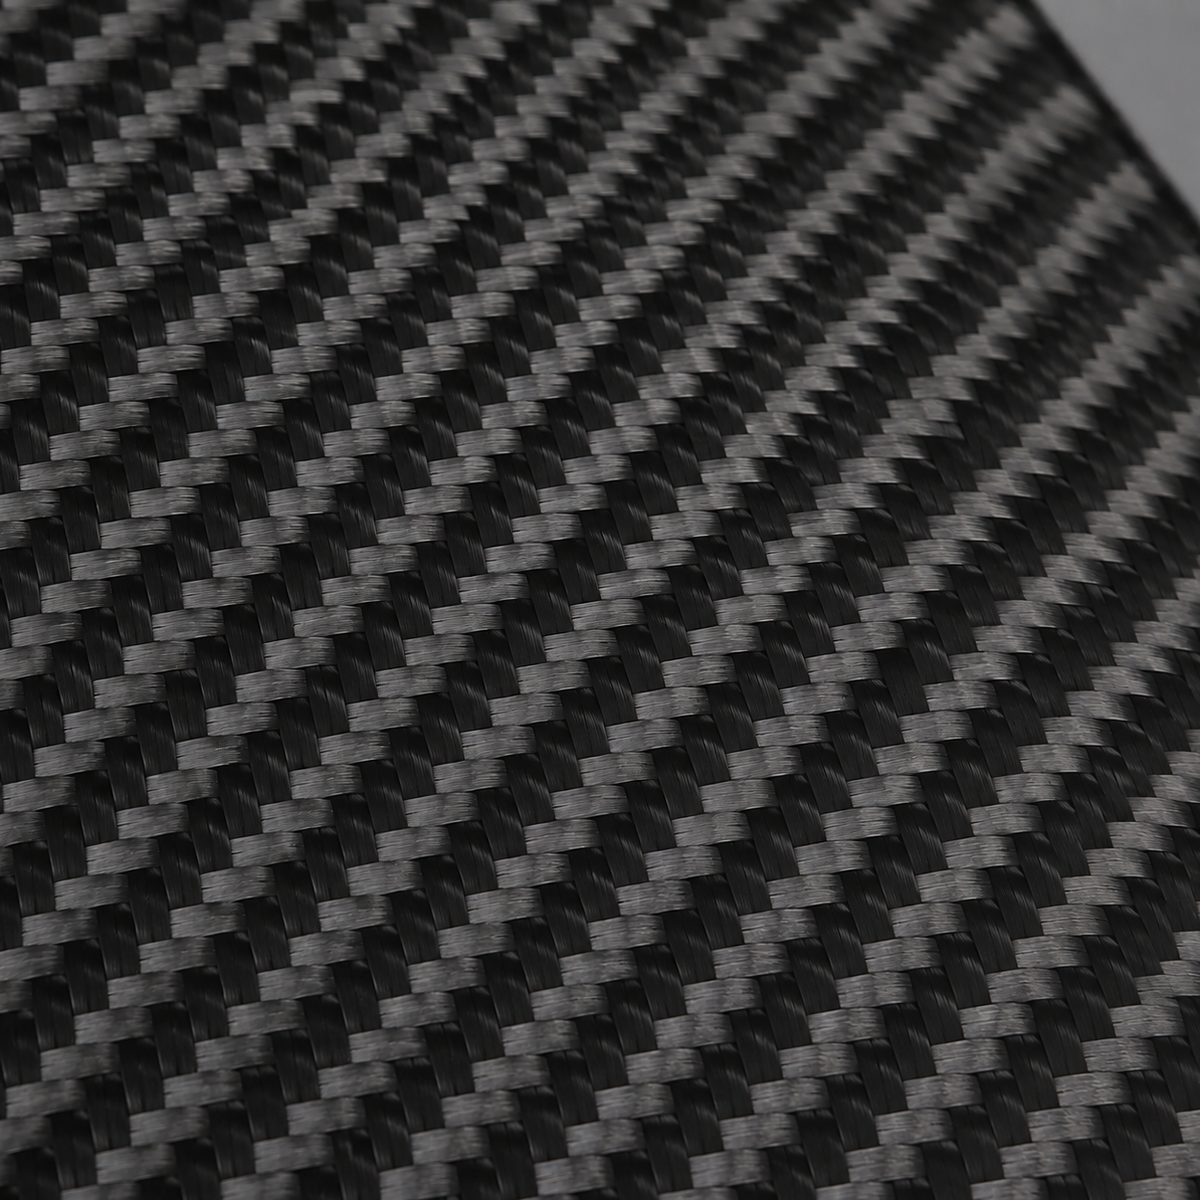
定番の斜め織りを、しっとりとした低光沢のサテン仕上げで。
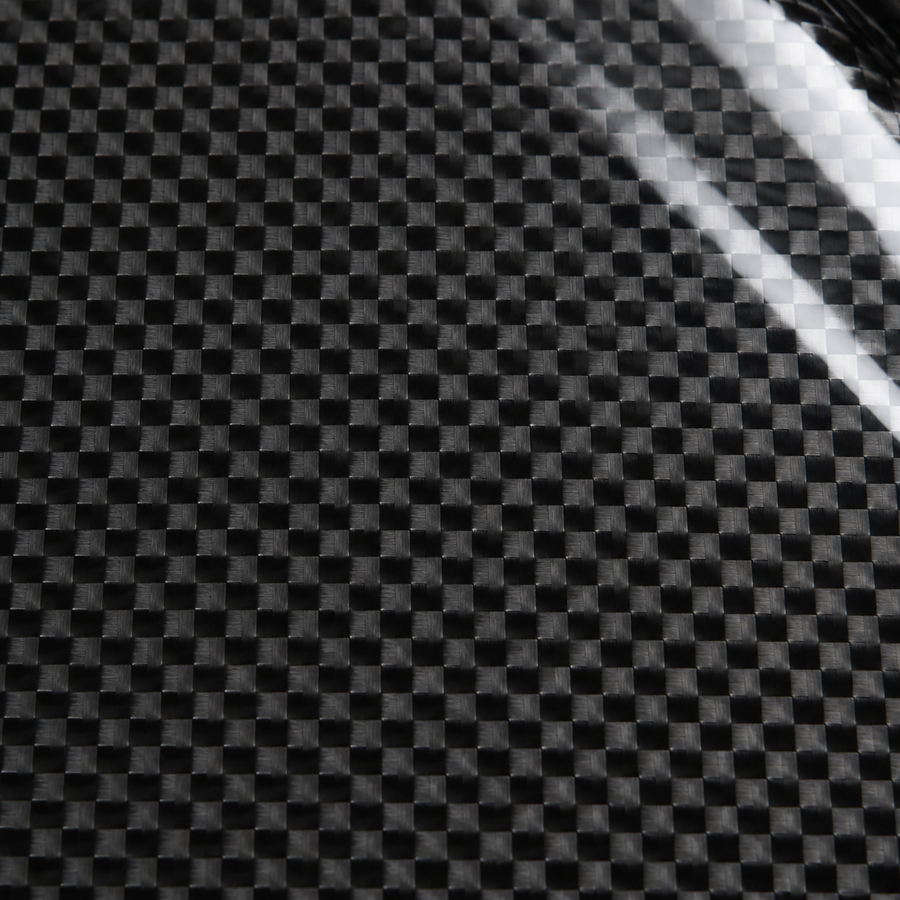
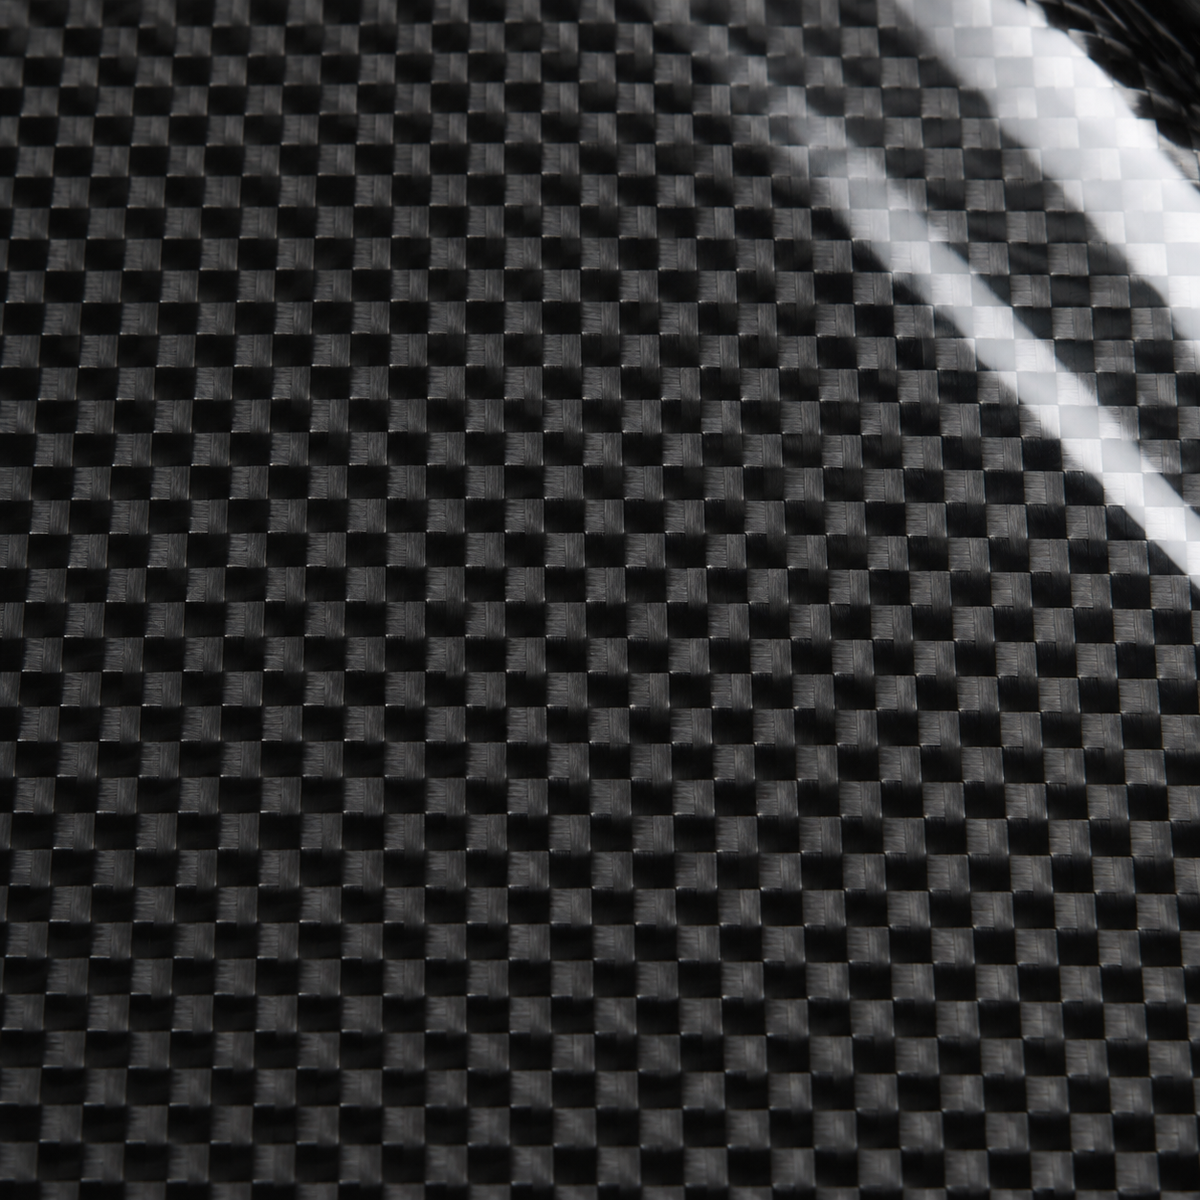
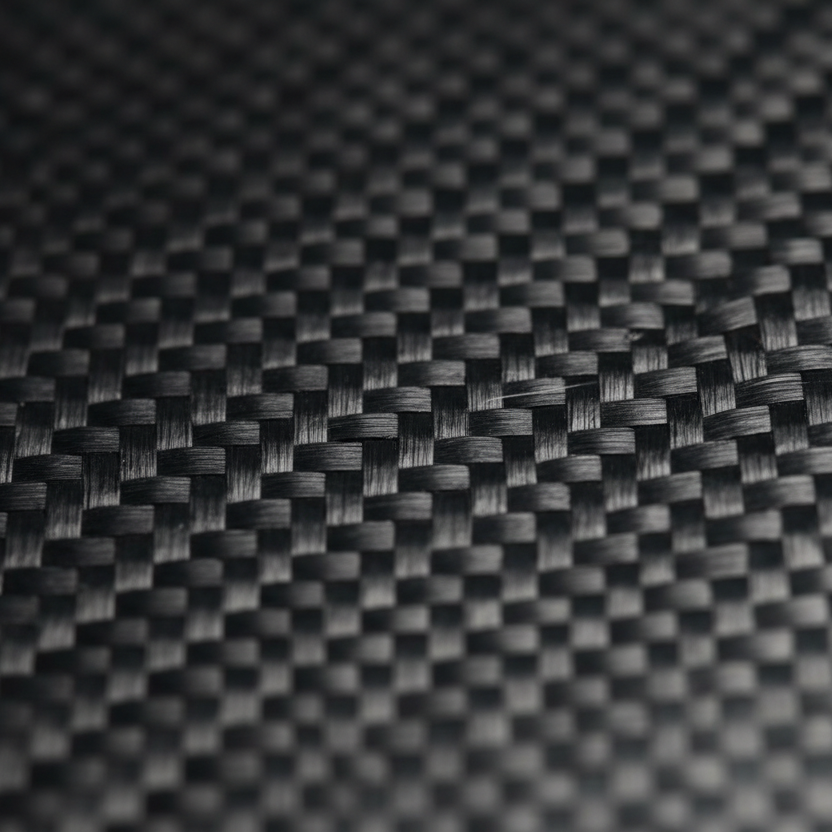
より緻密なチェッカー柄の織りを、深みのある鏡面クリアコートで。
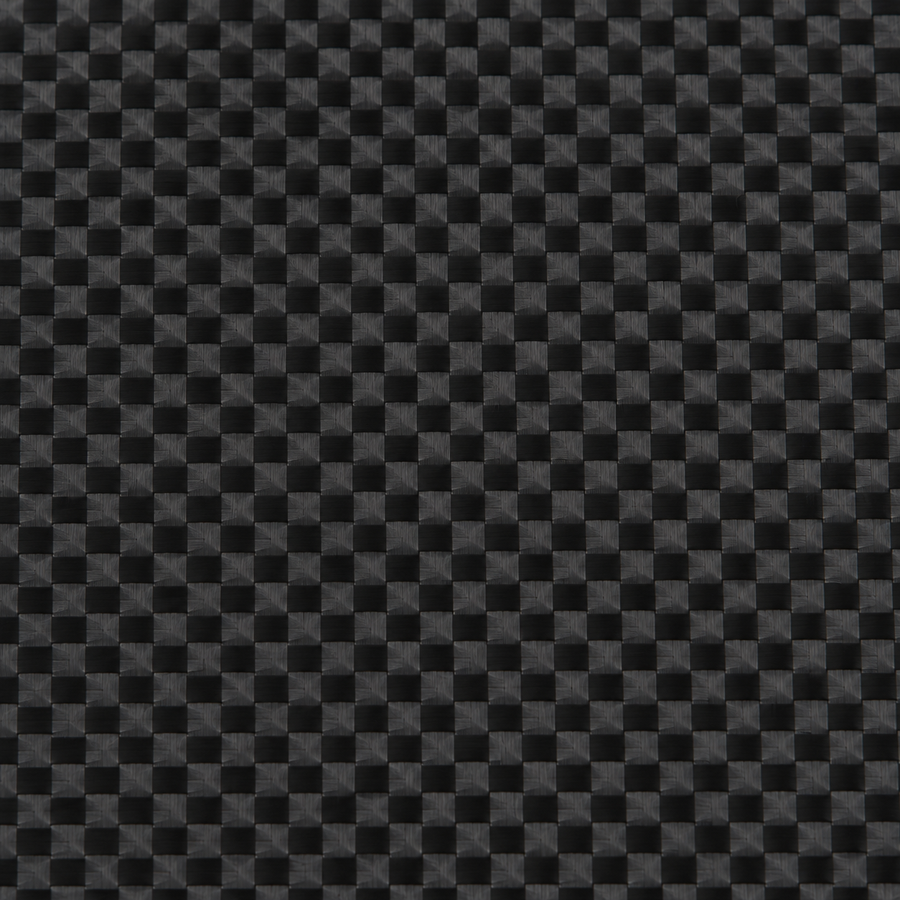
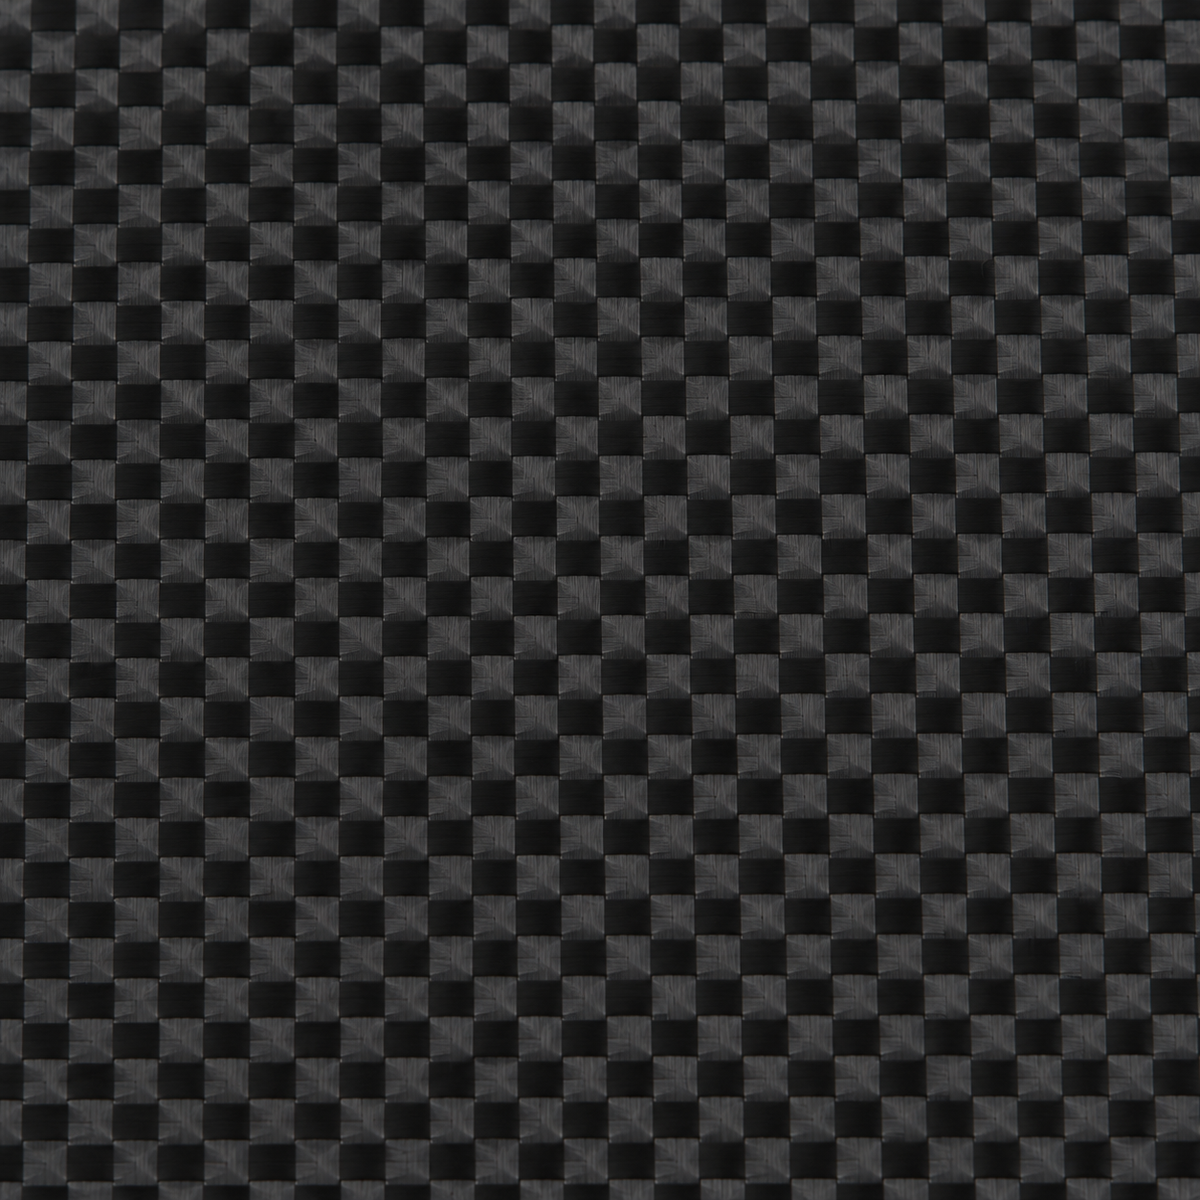
より緻密なチェッカー柄の織りを、しっとりとした低光沢のサテン仕上げで。
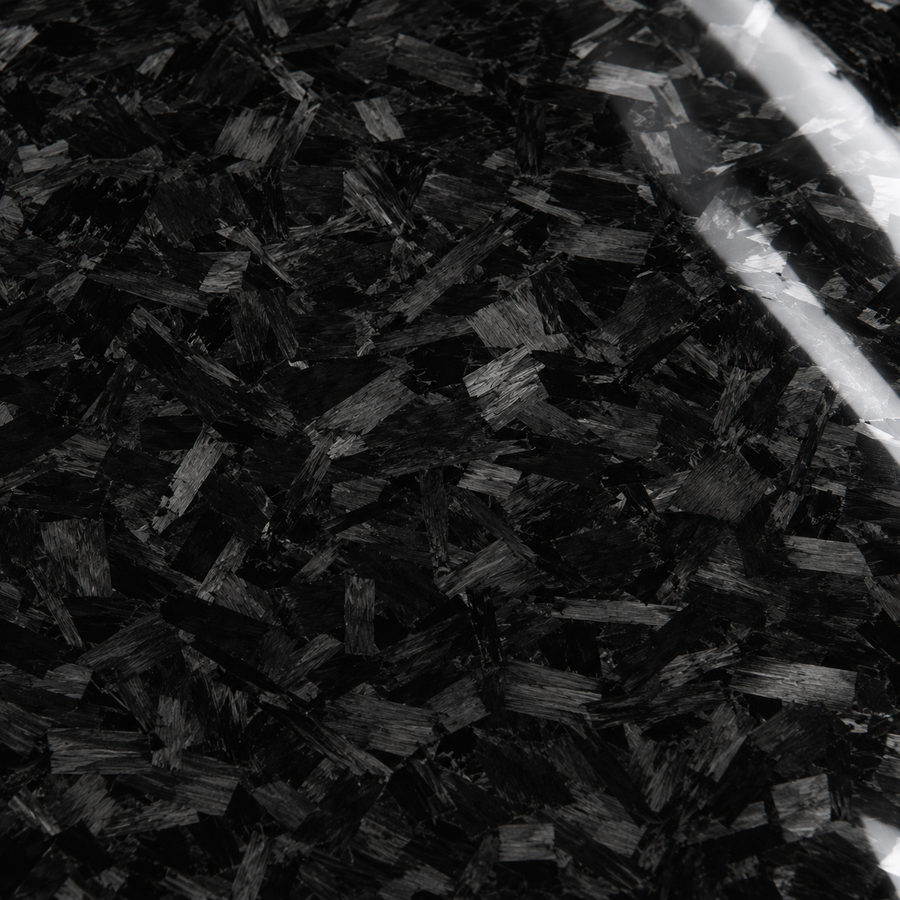
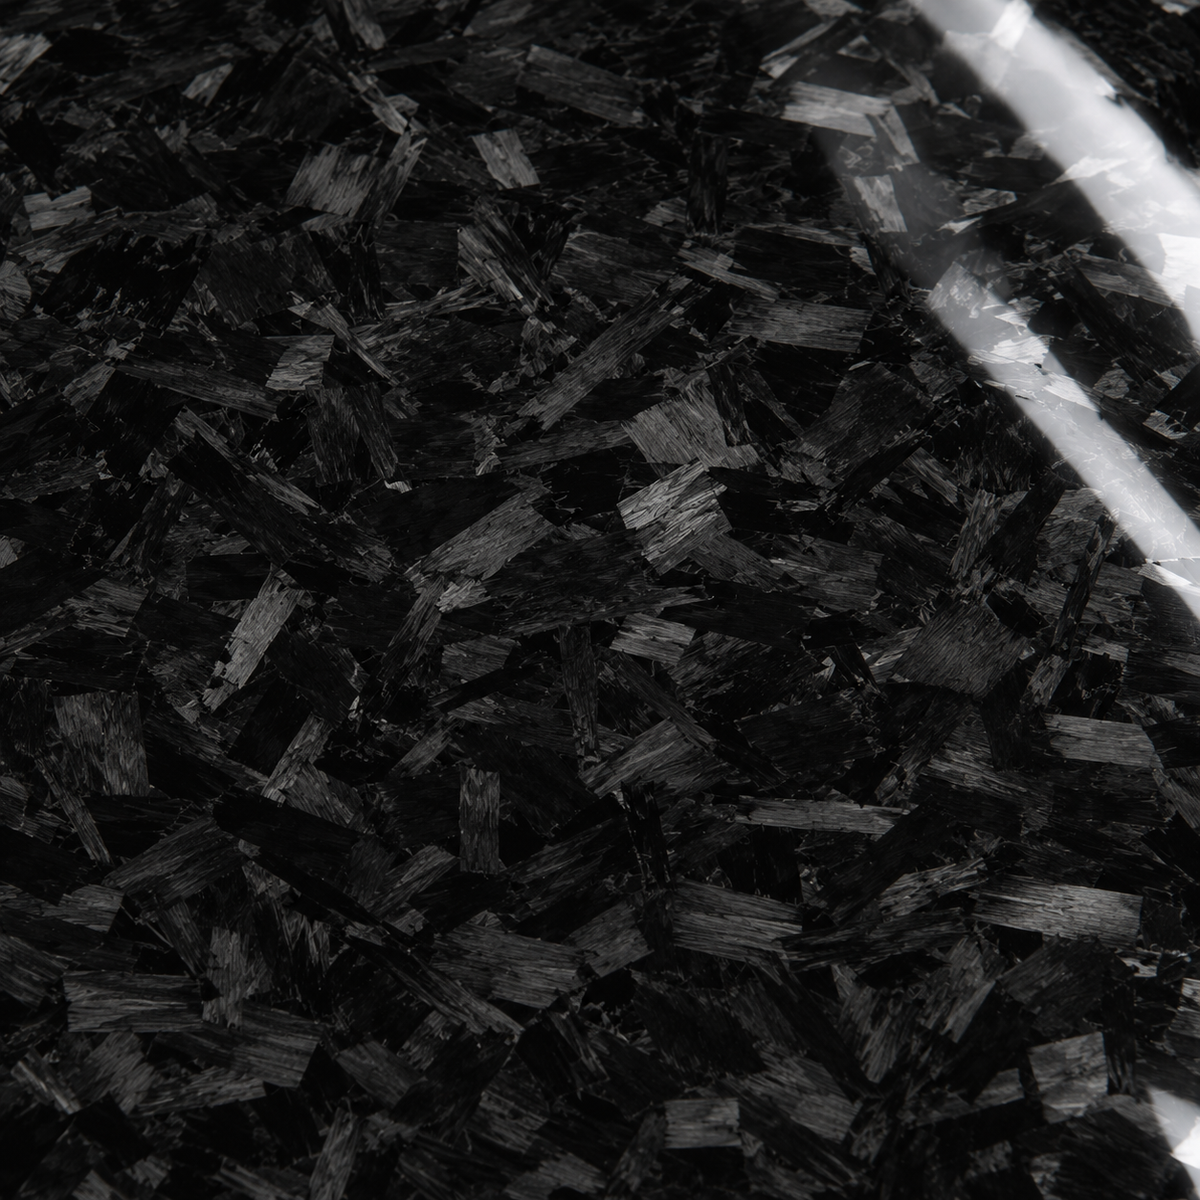
細かく刻んだカーボンを大理石模様にプレス。一点ごとに異なる柄を、高光沢で仕上げます。
数値
すべてのVantéカーボンパーツの裏側にある数字。構造材としてのカーボンと、装飾用スキンの違いをご紹介します。
新作、限定モデル、非公開オファーを、あなたの受信箱へ。